حقوق النشر © 2025 تشوانغمينغ اقتران (جيانغسو) المحدودة
آلة الطحن الداخلية الجديدة ذات التجويف الكبير تعمل على تحسين دقة الاقتران وعمر الخدمة
2026-10-31
إن جودة تناسب التجويف هي العامل الحاسم الذي يؤثر على تركيز الاقتران ومستوى الاهتزاز ونقل عزم الدوران والموثوقية على المدى الطويل. لتلبية متطلبات التصنيع عالية الدقة للوصلات كبيرة الحجم في الصناعات الثقيلة ، قمنا بتركيب آلة طحن داخلية جديدة CNC في ورشة العمل الخاصة بنا.
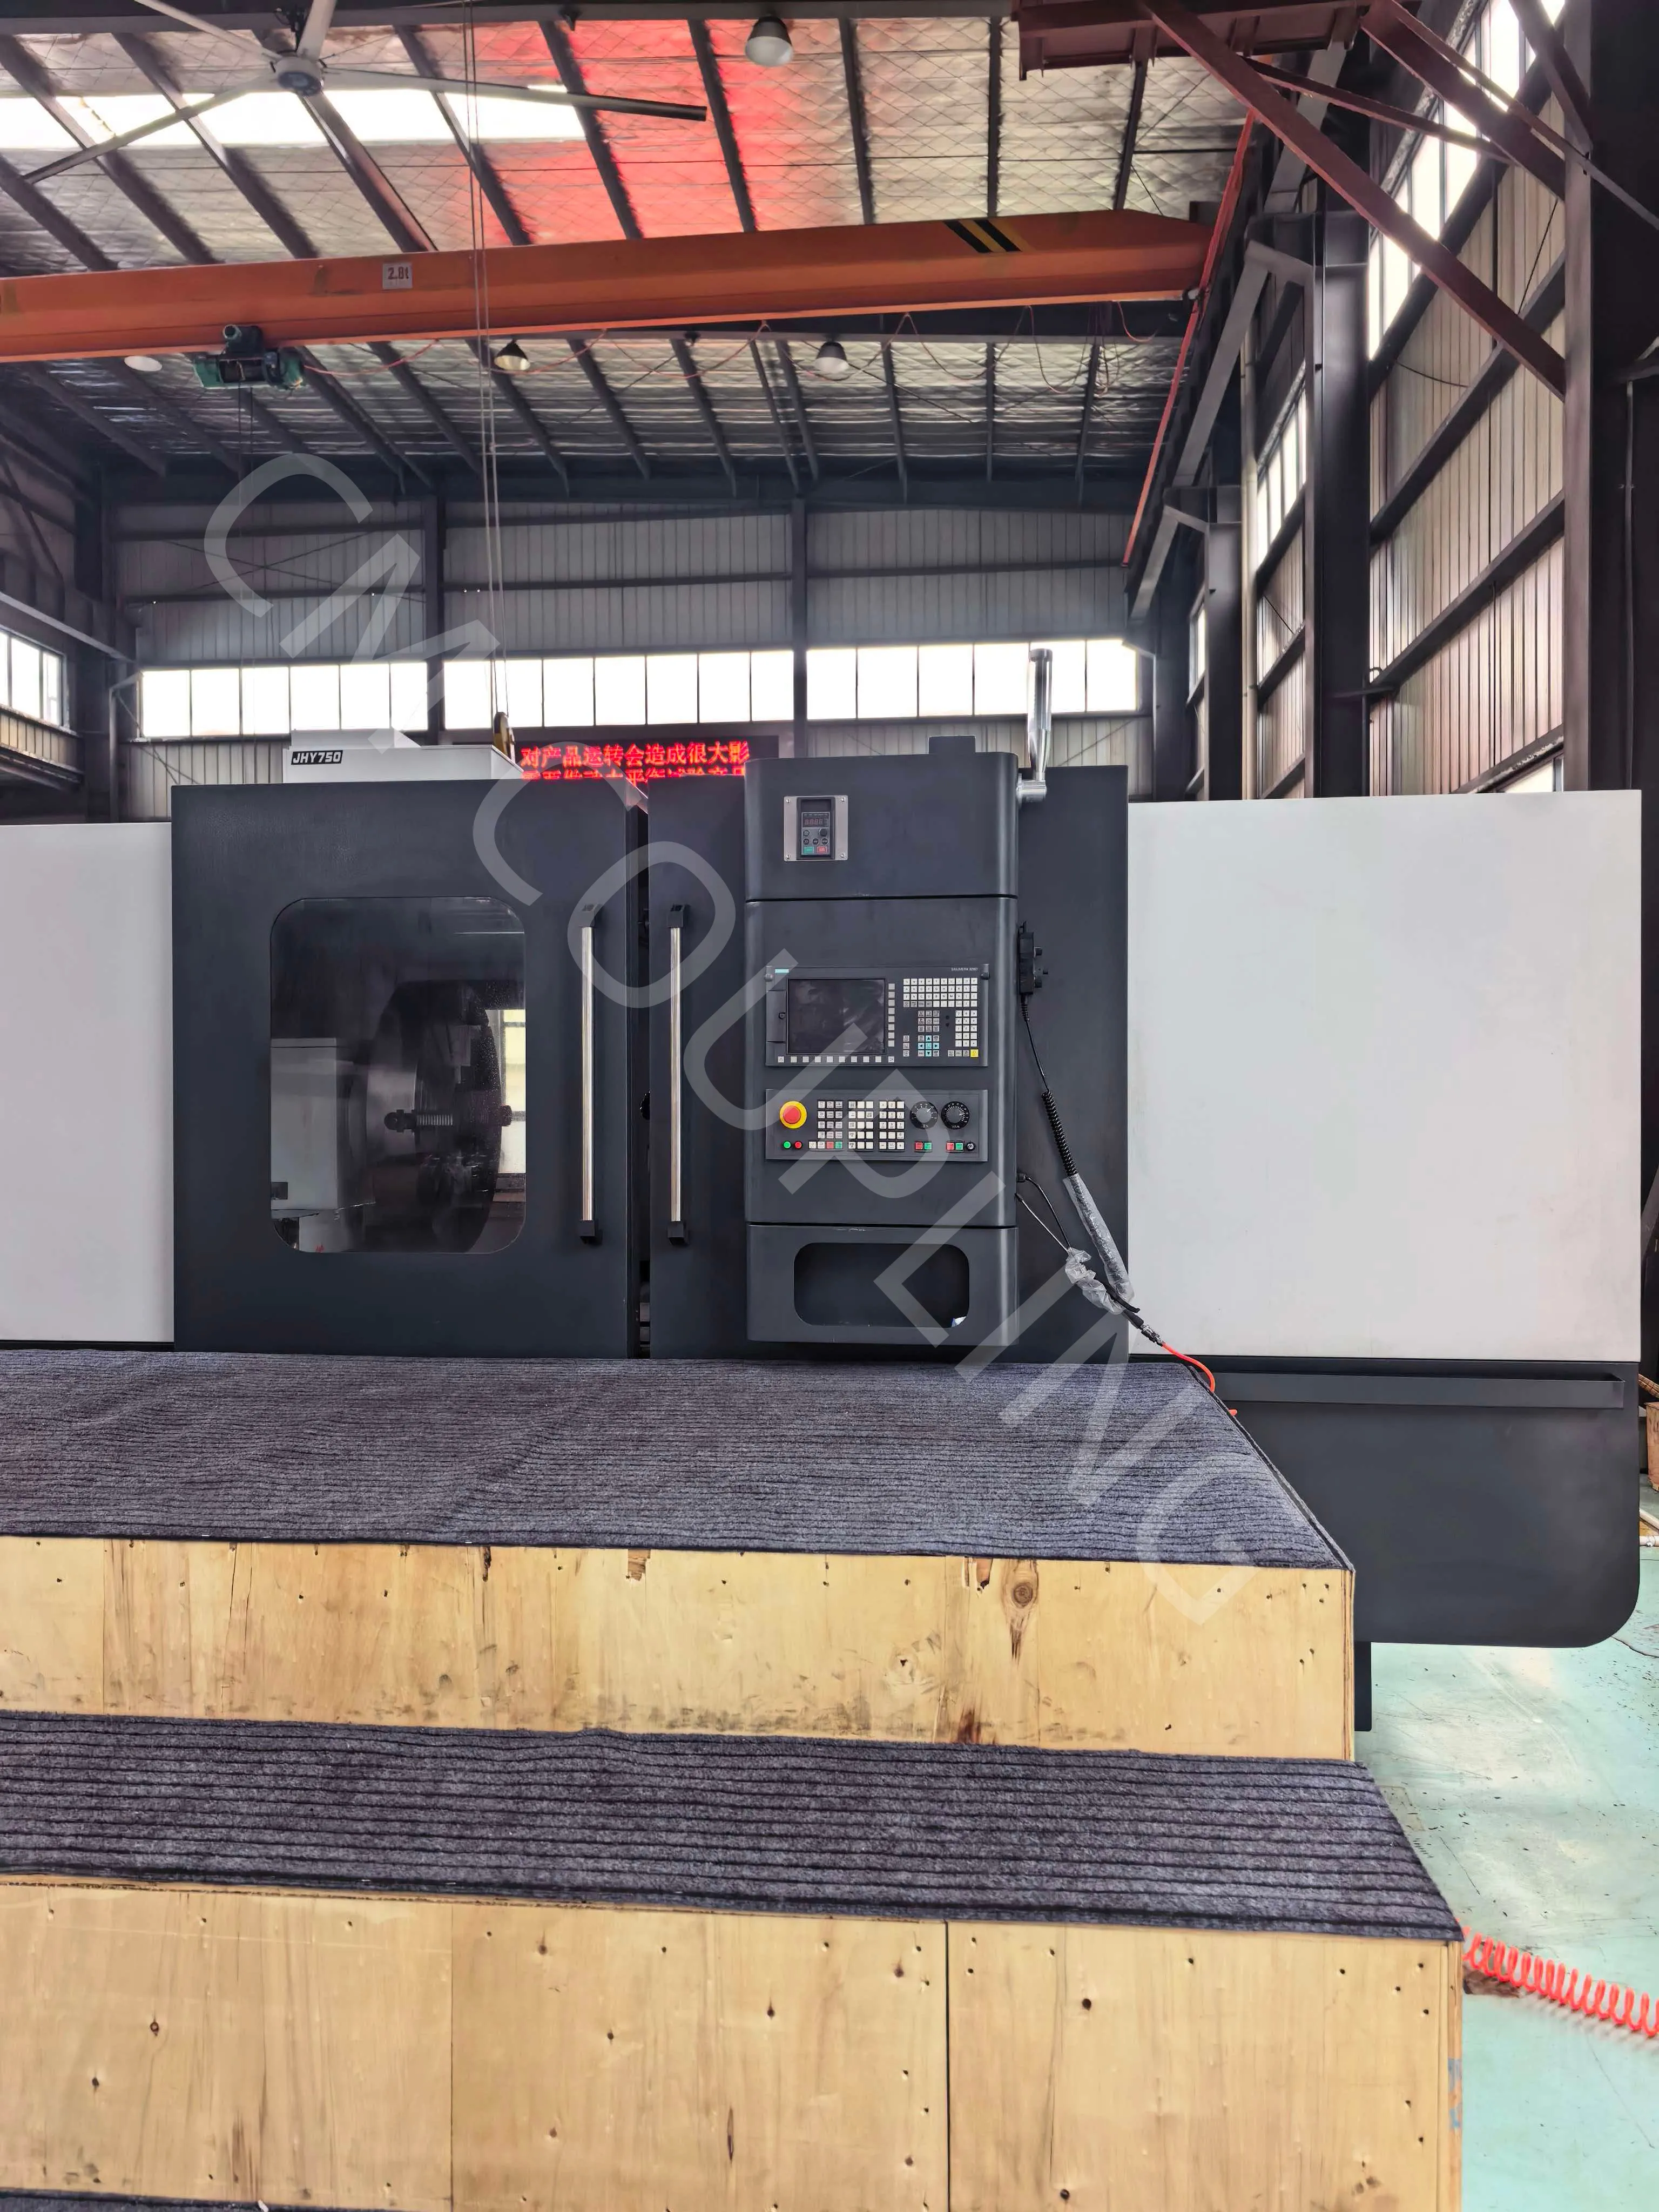
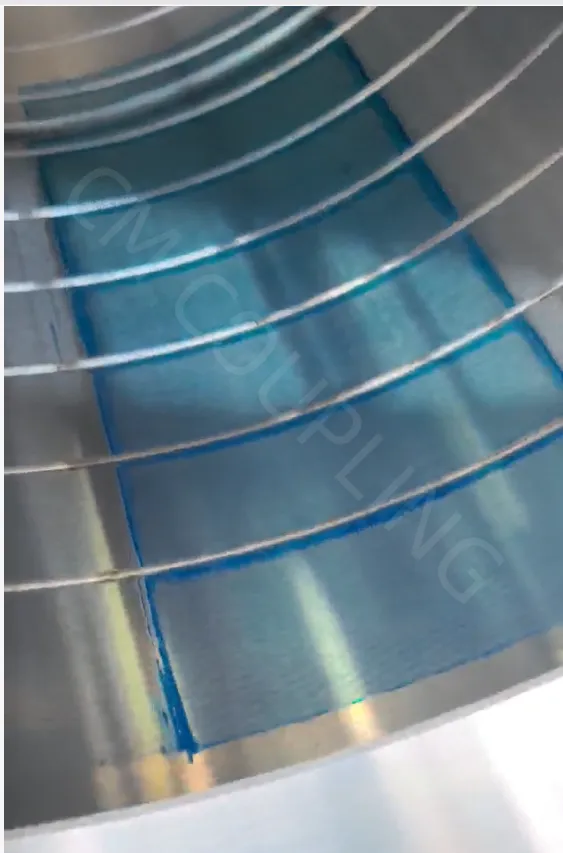
تدعم هذه الآلة أقصى تجويف طحن يبلغ 800 مم ، قادر على كل من التجويف المستقيم وطحن التجويف المدبب. بالنسبة للتجويفات المدببة ، تصل منطقة التلامس إلى أكثر من 90 ٪ بعد فحص الصقيع ، مما يضمن اتصالًا موحدًا بين محور التوصيل وجلبة التفتق. يمكن التحكم في خشونة السطح وصولاً إلى Ra0.4 ، مما يوفر سطح تزاوج ناعم ويقلل من التآكل أثناء التشغيل.
وكثيرا ما يحدث فشل اقتران سابق لأوانه بسبب سوء التجويف بالقطع: الاتصال تفتق متفاوتة ، الانتهاء من السطح الخام وأخطاء تركيز تؤدي إلى الاهتزاز المستمر وتركيز الإجهاد ، وتسريع الضرر التعب لعناصر مرنة ، والحجاب الحاجز والمحاور. مع هذه القدرة طحن معرف ، نحافظ على التحمل الهندسي الصارم وجودة سطح متسقة ، مما يساعد وصلات لدينا تعمل بشكل مطرد على المضخات والمراوح والضواغط والمعدات المعدنية ، وإطالة عمر الخدمة إلى حد كبير.
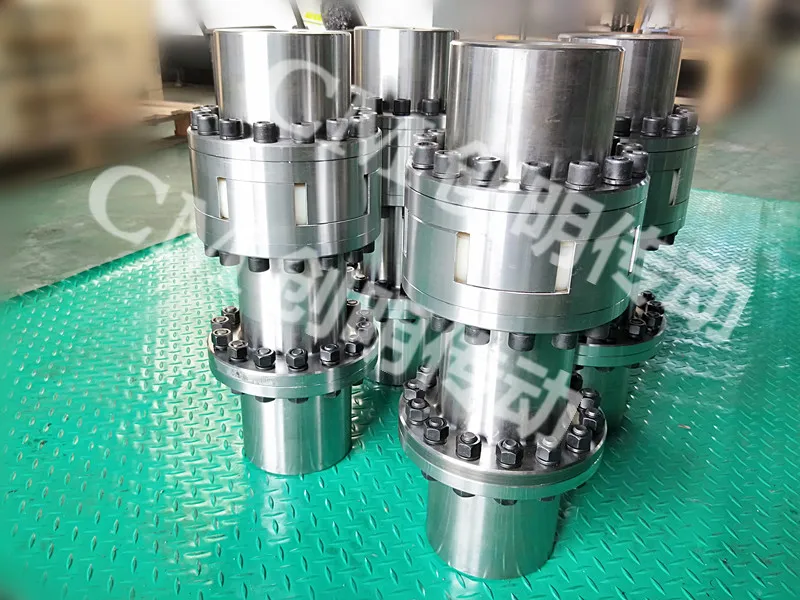
نحافظ على السيطرة الكاملة في المنزل من سلسلة الإنتاج بأكملها ، بما في ذلك تزوير ، تحول ، المعالجة الحرارية ، الدقة طحن و التوازن الديناميكي. تغطي مجموعة منتجاتنا وصلات القرص ، وصلات المرنة ، وصلات التروس ومكونات محرك الأقراص الأخرى.
الاتصال بنا للحصول على العرف كبيرة الحجم ، عالية الدقة مدبب تتحمل اقتران solutions.Contact طريقة صندوق البريد: wendy@cmcoupling.com ، ال WhatsApp + 86 15152901660
أثناء عملية التجميع الساخنة ، سوف يبرد المكون الساخن بسرعة ، مما سيؤثر على جودة التجميع. لذلك ، يجب إجراء الاستعدادات قبل التجميع لتقليل وقت التجميع. قبل تجميع فكاقتران ، يجب أن تكون مستوية لوحة قاعدة المخفض ، وينبغي أن تكون ملحومة التدفئة ودعم الركائز على لوحة قاعدة. الاتصال بين فكاقتران و رمح الانتاج من المخفض لا يوجد لديه جهاز تشديد. ينتقل عزم الدوران ويتحمل وزن مجداف التحريك بواسطة قوة تثبيت التجميع.
يجب أن يكون هناك تداخل كبير بين العمود والاقتران. يجب أن يتم التجميع باستخدام طريقة التركيب الساخن. عند تجميع الأجزاء عن طريق التجميع الساخن ، فإن المبدأ الرئيسي هو الاستفادة من خاصية التمدد والانكماش الحراري للكائنات. بعد تسخين الجزء الملائم للجزأين اللذين يجب تجميعهما إلى درجة معينة ، يتم تجميعهما على الفور على المكون الآخر الذي يناسبهما ، مما يقلل من ملاءمة التداخل أو حتى خلق فجوة للتجميع. من خلال الانكماش ، يتم تحقيق ملاءمة التداخل المحددة مسبقًا.
تتضمن عملية التثبيت الساخنة وضع المكون المراد تسخينه على منصة دعم ، وإبقائه بعيدًا عن العمود قدر الإمكان. ابدأ باستخدام شعلة تسخين لتسخينها ، وحرك مشاعل التسخين باستمرار لضمان تسخين موحد. مراقبة أداة rmocouple أو استخدام زيت المحرك لاختبار درجة الحرارة لتجنب ارتفاع درجة الحرارة المحلية. قبل الوصول إلى درجة حرارة التسخين ، قم باستمرار بقياس قطر ثقب اقتران الشريحة مع قالب. بمجرد مرور قالب قطر الفتحة ، ادفع اقتران الشريحة إلى أسفل عمود الإخراج وقم بمحاذاة موضع التجميع للتثبيت.
عند رفع فك اقتران ، وتطبيق القوة بالتساوي وبشكل مستمر. إذا تم العثور على أي انحراف أو التشويش أثناء عملية التثبيت ، لا تستمر العملية. تصحيح المشكلة وإعادة تجميع. مرة واحدة فكاقتران يصل إلى موقف الكتف رمح ، اكتمال التجمع. إزالة أدوات التفكيك وتبريده ببطء. خلال البناء في فصل الشتاء ، ينبغي اتخاذ تدابير وقائية المقابلة. لا ينبغي أن تكون سرعة التبريد سريعة جدا لمنع فك اقتران من تشويه أو تكسير.
سابق:لا مزيد من البيانات